


Измерительная рука или стационарная КИМ: что выбрать для производства?
При выборе оборудования для трехмерного контроля геометрии деталей предприятия часто рассматривают два решения: портативную измерительную руку и стационарную координатно-измерительную машину (КИМ). Оба типа оборудования позволяют определять координаты точек, измерять геометрические параметры изделий и оценивать отклонения от заданных размеров. Однако условия применения, возможности автоматизации и требования к организации измерений существенно различаются.
Чтобы выбрать подходящее решение, недостаточно сравнить только заявленную точность или стоимость оборудования. Необходимо учитывать размеры и массу деталей, контролируемые допуски, объем измерений, условия производственного участка и требования к повторяемости результатов.
Что такое измерительная рука и как она работает?
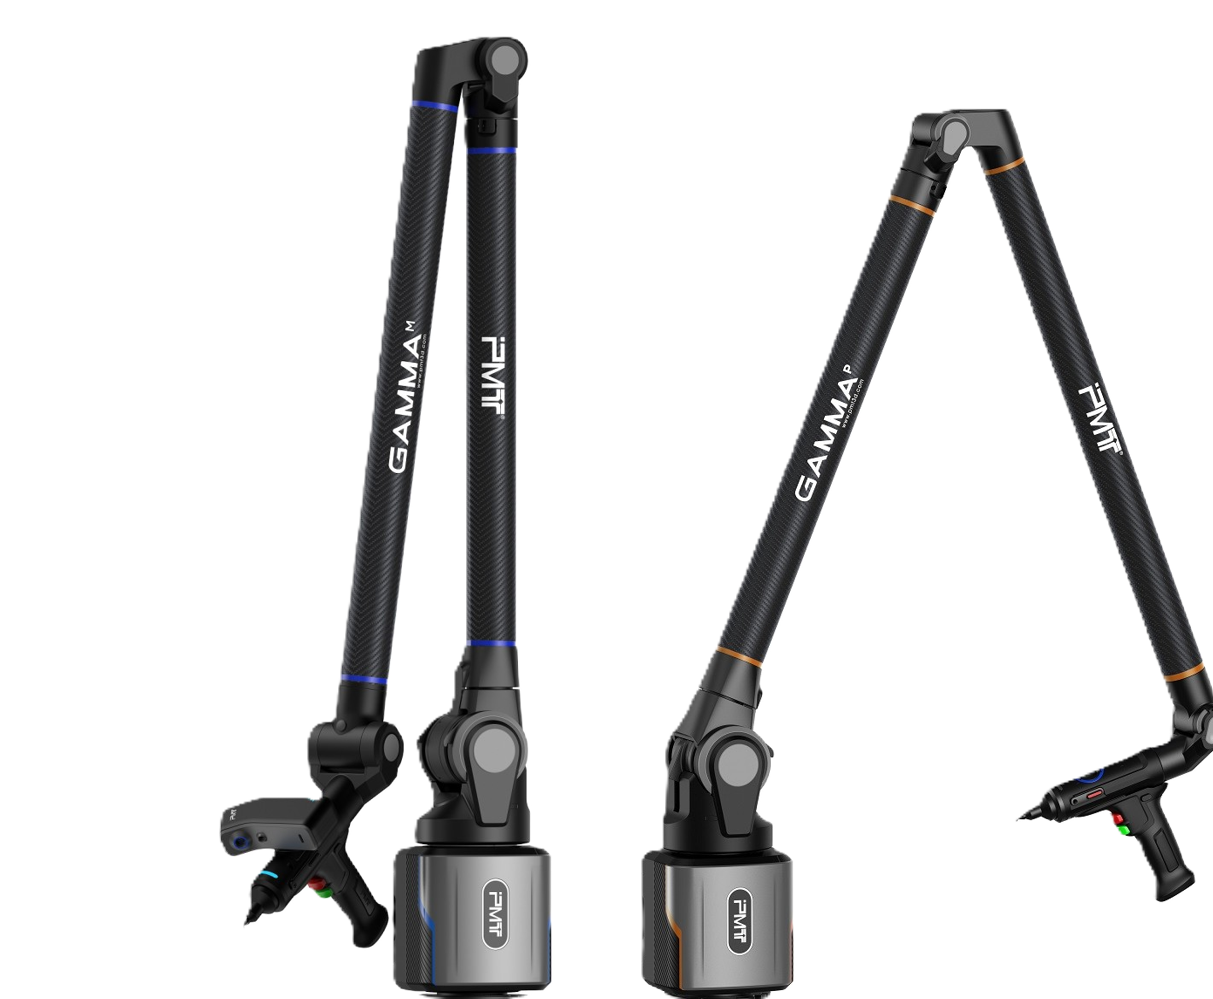
Измерительная рука - это портативная координатно-измерительная система с несколькими шарнирными соединениями. Датчики углового положения позволяют определять пространственные координаты измерительного щупа относительно основания оборудования.
Оператор вручную перемещает щуп к контролируемым поверхностям и фиксирует точки измерения. Программное обеспечение обрабатывает полученные координаты и рассчитывает геометрические характеристики детали: диаметры, расстояния, плоскостность, положение отверстий и другие параметры.
Главное преимущество измерительной руки заключается в возможности выполнять контроль непосредственно возле изделия. Это особенно важно при работе с крупногабаритными деталями, сборочной оснасткой и оборудованием, перемещение которого в измерительную лабораторию затруднено.
В зависимости от конструкции и комплектации измерительные руки могут поддерживать:
- контактные измерения с использованием измерительных щупов;
- контроль линейных и пространственных размеров;
- определение формы и взаимного расположения элементов;
- сопоставление результатов измерений с CAD-моделью;
- лазерное 3D-сканирование при наличии совместимого сканера;
- формирование измерительных отчетов.
В каталоге DYMES представлены измерительные руки PMT Technologies, включая серии ALPHA и GAMMA+. Они различаются по конструкции, диапазону измерений, точностным характеристикам и возможностям комплектации.
Что такое стационарная координатно-измерительная машина?
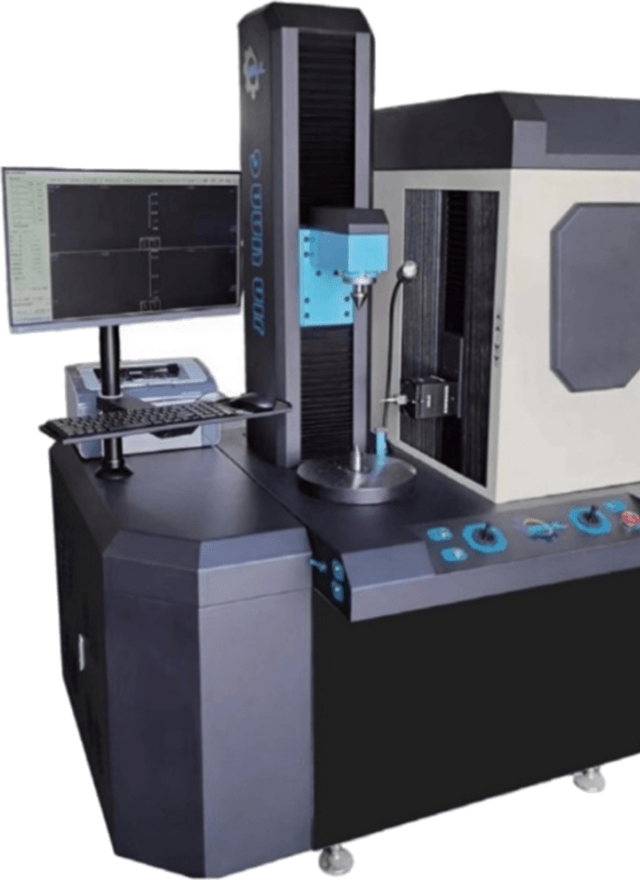
Стационарная координатно-измерительная машина - это измерительная система, в которой положение датчика определяется относительно координатных осей машины. В зависимости от конструкции перемещается измерительная головка, портал или другой элемент измерительного механизма.
Стационарные КИМ применяются для контроля геометрии деталей, измерения размеров, оценки отклонений формы и расположения поверхностей. Оборудование может работать с контактными измерительными головками, а в отдельных конфигурациях - с дополнительными датчиками.
Одно из важных преимуществ стационарных КИМ - возможность автоматизировать повторяющиеся измерительные операции. Машина с ЧПУ выполняет заранее подготовленную программу контроля, что особенно полезно при серийном производстве.
При этом требования к рабочему месту зависят от исполнения оборудования. Высокоточные лабораторные машины обычно нуждаются в более стабильных условиях, тогда как специальные цеховые КИМ рассчитаны на применение в производственной среде.
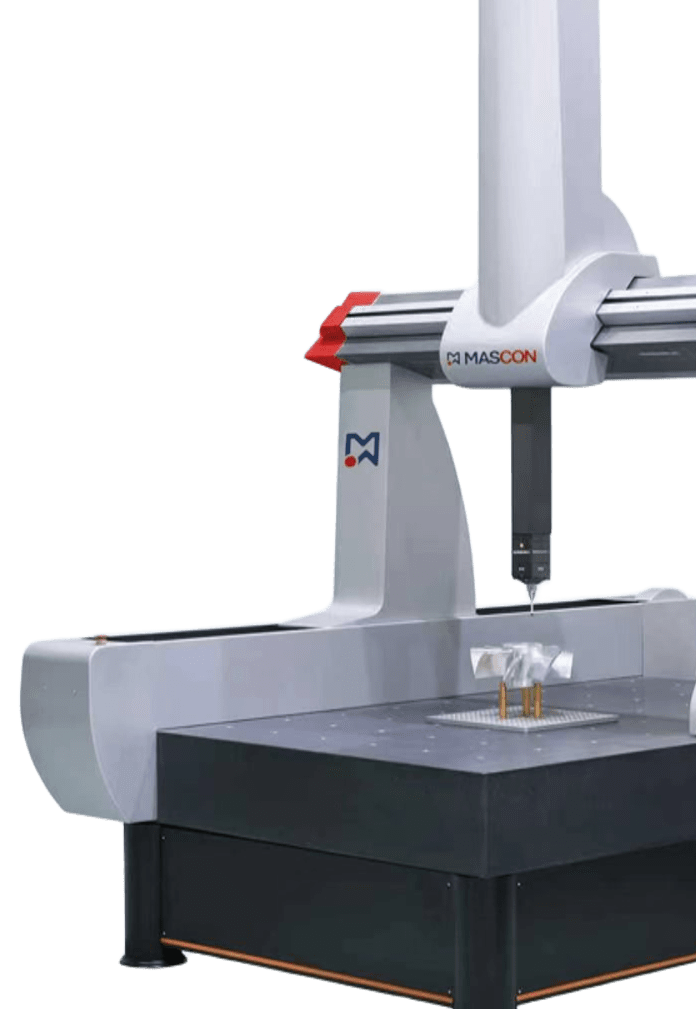
В разделе координатно-измерительных машин DYMES представлены решения для различных измерительных задач, включая оборудование MASCON.
Измерительная рука и стационарная КИМ: сравнительная таблица
| Критерий | Измерительная рука | Стационарная КИМ |
|---|---|---|
| Мобильность | Можно переносить между рабочими местами и устанавливать возле изделия | Обычно используется на постоянном измерительном участке |
| Точность | Зависит от модели, диапазона, оператора и условий измерений | Высокоточные исполнения часто обеспечивают меньшую погрешность |
| Управление | Преимущественно ручное перемещение щупа | Ручное или автоматическое, в зависимости от исполнения |
| Крупногабаритные детали | Удобна, если изделие сложно переместить | Требует подходящего измерительного объема и допустимой нагрузки |
| Серийный контроль | Подходит для выборочных и оперативных измерений | КИМ с ЧПУ удобна для повторяющихся измерительных программ |
| Доступ к поверхностям | Шарнирная конструкция облегчает доступ к сложным участкам | Зависит от конструкции машины, датчика и измерительной оснастки |
| Рабочее место | Требует надежного крепления основания и устойчивых условий | Требует подготовленной площадки с учетом характеристик машины |
| 3D-сканирование | Доступно в совместимых комплектациях | Зависит от установленных датчиков и программного обеспечения |
| Типовые задачи | Контроль на производстве, оснастка, крупные сборки, выездные измерения | Высокоточный контроль, серийные измерения, лабораторная метрология |
Сравнение показывает, что эти решения не всегда конкурируют напрямую. На одном предприятии измерительная рука может использоваться для оперативного контроля в цехе, а стационарная КИМ - для окончательной проверки деталей с жесткими допусками.
Точность измерений: почему нельзя сравнивать только цифры из каталогов?
При выборе измерительного оборудования одним из первых рассматривают показатель точности. Однако сравнение разных типов КИМ по одному числу может привести к неправильному решению.
Точностные характеристики измерительной руки и стационарной КИМ могут определяться по различным методикам испытаний и описываться разными показателями. Поэтому значения из технических паспортов нельзя автоматически считать сопоставимыми.
Для корректной оценки необходимо учитывать:
- нормируемые характеристики и методы их определения;
- измерительный объем или рабочий диапазон;
- тип измерительного датчика;
- геометрию контролируемой детали;
- температуру и стабильность окружающей среды;
- влияние оператора и способа базирования;
- требуемую неопределенность измерений.
Особенности точности измерительных рук
Измерительная рука имеет несколько подвижных соединений. На результат измерений могут влиять положение шарниров, длина плеч, состояние измерительного щупа, устойчивость основания и действия оператора.
Для портативных измерительных рук применяются специальные методы оценки метрологических характеристик, в том числе предусмотренные стандартом ISO 10360-12.
При выборе оборудования важно анализировать характеристики конкретной модели, а не ориентироваться только на максимальный измерительный диапазон или название серии.
Особенности точности стационарных КИМ
Стационарная КИМ имеет жесткую измерительную конструкцию и определенную кинематическую схему. В высокоточных исполнениях это позволяет обеспечивать стабильные результаты при соблюдении установленных условий эксплуатации.
Однако высокая паспортная точность сама по себе не гарантирует достоверность каждого измерения. Необходимо учитывать температурные воздействия, состояние измерительной системы, калибровку датчиков, измерительную стратегию и правильность закрепления детали.
Практическая рекомендация: при подборе оборудования следует сопоставлять не только допускаемую погрешность машины, но и требования к конкретной измерительной задаче. Для ответственных измерений целесообразно оценивать неопределенность измерений и применяемое правило принятия решения о соответствии.
Мобильность и размеры деталей: когда измерительная рука удобнее?
Мобильность становится решающим фактором, когда деталь невозможно или экономически нецелесообразно перемещать к измерительной машине.
Например, при контроле сварной рамы, крупной сборочной оснастки или установленного оборудования перемещение изделия в метрологическую лабораторию может потребовать грузоподъемной техники, демонтажа и остановки производственного процесса.
В таких ситуациях измерительную руку устанавливают непосредственно возле контролируемого объекта. Оператор выполняет необходимые измерения без перемещения самой детали.
Это решение может быть особенно полезным для:
- крупногабаритных металлоконструкций;
- сборочных приспособлений и кондукторов;
- контроля взаимного расположения элементов оборудования;
- проверки деталей непосредственно после обработки;
- измерений на нескольких производственных участках.
При этом портативность не означает отсутствие ограничений. Измерительная рука имеет определенный рабочий диапазон, а ее основание должно быть надежно закреплено. Для измерений объектов, выходящих за пределы одного положения оборудования, могут потребоваться специальные методы переноса системы координат и дополнительная оценка погрешности.
Автоматизация и производительность: что лучше для серийного контроля?
Для единичного и мелкосерийного производства важна возможность быстро перейти от одной измерительной задачи к другой. Здесь измерительная рука часто оказывается удобным инструментом благодаря гибкости ручного управления.
При массовом или серийном производстве ситуация меняется. Если необходимо многократно контролировать одинаковые детали по одной программе, стационарная КИМ с ЧПУ может обеспечить более предсказуемый измерительный цикл и снизить зависимость последовательности измерений от действий оператора.
Когда преимущество у измерительной руки?
- Номенклатура изделий часто меняется.
- Контроль проводится на разных участках предприятия.
- Необходимы выборочные измерения после обработки или сборки.
- Детали имеют сложную форму и труднодоступные поверхности.
- Перемещение изделий к стационарной машине затруднено.
Когда преимущество у стационарной КИМ?
- Необходимо регулярно измерять однотипные детали.
- Требуется автоматизированный контроль по подготовленной программе.
- Предъявляются высокие требования к точности и повторяемости.
- Предприятие располагает подходящим измерительным участком.
- Важно стандартизировать процедуру контроля между партиями продукции.
Окончательное сравнение производительности следует выполнять на реальной детали. Для этого оценивают не только время самого измерения, но и установку изделия, базирование, подготовку программы, обработку результатов и формирование отчета.
Контроль по CAD-модели и возможности 3D-сканирования
Современные измерительные системы используются не только для проверки отдельных линейных размеров. При наличии соответствующего программного обеспечения результаты измерений можно сопоставлять с номинальной CAD-моделью изделия.
Это позволяет анализировать отклонения геометрии, положение элементов и соответствие контролируемых поверхностей проектным данным.
Измерительные руки в совместимых комплектациях могут оснащаться лазерными 3D-сканерами. Такое решение применяют для получения облаков точек, анализа сложнопрофильных поверхностей и задач обратного проектирования.
Стационарные КИМ также могут использовать различные измерительные датчики. Их возможности определяются конструкцией машины, установленной измерительной головкой и программным обеспечением.
Выбор между контактным измерением и сканированием зависит от геометрии изделия, требуемой детализации, допускаемых отклонений и последующей обработки данных.
Стоимость владения: что учитывать помимо цены оборудования?
Сравнивать измерительную руку и стационарную КИМ только по первоначальной стоимости некорректно. Для предприятия важнее совокупные затраты на приобретение, внедрение и эксплуатацию оборудования.
В расчет следует включать:
- стоимость измерительной системы и необходимой комплектации;
- измерительные щупы, сканеры и дополнительные датчики;
- программное обеспечение и необходимые лицензии;
- измерительную оснастку и средства базирования;
- подготовку рабочего места;
- обучение операторов и программистов;
- поверку или калибровку в соответствии с требованиями применения;
- техническое обслуживание и возможные простои;
- трудозатраты на выполнение измерений.
Для стационарной КИМ существенными статьями расходов могут стать подготовка помещения, размещение оборудования и организация стабильных условий измерений. Для измерительной руки важно учитывать подходящее основание, принадлежности, обучение персонала и требования к условиям контроля.
При этом более высокая первоначальная стоимость автоматизированной КИМ может оправдываться при большом количестве повторяющихся измерений. И наоборот, портативная система может оказаться экономически выгоднее, если позволяет сократить транспортировку деталей и время производственных остановок.
Практические примеры: какое оборудование выбрать?
Ситуация 1. Контроль крупной сварной конструкции
На предприятии необходимо проверить расположение отверстий, базовых поверхностей и элементов крупногабаритной сварной конструкции. Изделие установлено на производственном участке, а его перемещение затруднено.
Предварительный выбор: портативная измерительная рука, если ее метрологические характеристики соответствуют требованиям контроля. Она позволяет выполнять измерения непосредственно возле изделия.
Ситуация 2. Серийное изготовление прецизионных деталей
Производство выпускает партии однотипных деталей с жесткими допусками. Необходимо регулярно проверять большое количество геометрических параметров по единой методике.
Предварительный выбор: стационарная КИМ с ЧПУ. Автоматизированная программа позволяет организовать повторяющийся измерительный цикл и стандартизировать контроль.
Ситуация 3. Настройка сборочной оснастки
Специалистам необходимо проверить взаимное расположение элементов сборочного приспособления непосредственно на производственном участке.
Предварительный выбор: измерительная рука. Ее мобильность и возможность доступа к различным участкам оснастки могут упростить выполнение работ.
Ситуация 4. Метрологическая лаборатория предприятия
Предприятие организует постоянный участок контроля деталей с высокими требованиями к точности измерений. Номенклатура изделий известна, а помещение позволяет поддерживать необходимые условия.
Предварительный выбор: стационарная КИМ соответствующего класса точности. При этом конкретную модель необходимо выбирать на основании размеров деталей, допусков и требуемых измерительных возможностей.
Ситуация 5. Предприятие с разными измерительными задачами
В цехах требуется оперативно контролировать крупные изделия и сборочную оснастку, а в лаборатории - выполнять высокоточные измерения небольших деталей.
Предварительный выбор: сочетание двух технологий. Измерительная рука решает задачи мобильного контроля, а стационарная КИМ используется для измерений, требующих стабильных лабораторных условий и автоматизации.
Как подготовить техническое задание на подбор измерительного оборудования?
Перед приобретением измерительной руки или стационарной КИМ рекомендуется сформировать перечень исходных требований. Это поможет избежать покупки оборудования с недостаточными характеристиками или ненужными функциями.
- Определите номенклатуру деталей. Укажите их размеры, массу, материал и особенности геометрии.
- Выделите контролируемые параметры. Перечислите размеры, допуски формы и расположения, требования к базированию.
- Установите требования к точности. Определите допустимую неопределенность измерений и критерии приемки.
- Опишите условия эксплуатации. Укажите температуру, вибрации, наличие загрязнений и особенности размещения оборудования.
- Оцените объем контроля. Определите количество деталей, частоту измерений и допустимую продолжительность цикла.
- Уточните требования к автоматизации. Нужны ли измерительные программы, работа с CAD, сканирование и автоматическая отчетность.
- Определите требования к метрологическому обеспечению. Учитывайте область применения оборудования и необходимость поверки или калибровки.
- Рассчитайте эксплуатационные затраты. Учтите программное обеспечение, оснастку, обучение и обслуживание.
По возможности полезно провести демонстрационные измерения на типовой детали. Это позволяет оценить доступность контролируемых поверхностей, удобство работы, продолжительность измерительного цикла и качество получаемых результатов.
Измерительные руки PMT и координатно-измерительные машины в DYMES
Компания DYMES предлагает оборудование для координатных измерений и контроля геометрии деталей в производственных и лабораторных условиях.
Для мобильного контроля можно рассмотреть измерительные руки PMT ALPHA и GAMMA+. В зависимости от серии и исполнения доступны различные измерительные диапазоны, контактные измерения и возможности подключения совместимых сканирующих систем.
Для стационарного контроля в каталоге представлены координатно-измерительные машины, в том числе серии MASCON BASIC, STANDART и PRECISION.
При выборе оборудования специалисты DYMES помогут сопоставить требования к точности, измерительному объему, условиям эксплуатации и комплектации с характеристиками доступных решений.
Часто задаваемые вопросы
Что точнее: измерительная рука или стационарная КИМ?
В задачах высокоточного контроля стационарные КИМ соответствующего класса часто обеспечивают меньшую погрешность. Однако корректное сравнение возможно только между конкретными моделями с учетом их метрологических характеристик и условий измерений.
Можно ли использовать измерительную руку непосредственно в цехе?
Да, многие портативные измерительные руки предназначены для работы на производственных участках. При этом необходимо соблюдать требования производителя к температуре, вибрациям, креплению основания и другим условиям эксплуатации.
Подходит ли измерительная рука для серийного производства?
Да, особенно для выборочного и оперативного контроля. Однако при большом количестве однотипных деталей автоматизированная стационарная КИМ может обеспечить более эффективный повторяющийся измерительный процесс.
Можно ли подключить 3D-сканер к измерительной руке?
Такая возможность предусмотрена у ряда моделей и комплектаций. Совместимость сканера необходимо проверять для конкретной серии и исполнения измерительной руки.
Нужна ли отдельная лаборатория для стационарной КИМ?
Не всегда. Требования зависят от конструкции и класса оборудования. Высокоточные лабораторные машины обычно требуют стабильных условий, тогда как цеховые исполнения могут использоваться непосредственно на производстве при соблюдении установленных требований.
Можно ли заменить стационарную КИМ измерительной рукой?
В некоторых задачах - да, если портативная система обеспечивает необходимую точность, измерительный диапазон и функциональность. Для ответственных высокоточных или автоматизированных измерений полная замена может быть нецелесообразной.
Вывод: измерительная рука или стационарная КИМ?
Измерительная рука подходит прежде всего для задач, где важны мобильность, доступ к крупногабаритным изделиям и возможность выполнять контроль непосредственно на производстве. Стационарная КИМ часто становится предпочтительным решением для высокоточных измерений, повторяющихся программ контроля и организации постоянного измерительного участка.
Правильный выбор определяется не типом оборудования сам по себе, а конкретной измерительной задачей: геометрией деталей, допусками, объемом контроля и условиями эксплуатации.
Не уверены, какое решение подойдет вашему предприятию? Ознакомьтесь с каталогом измерительных рук и координатно-измерительных машин или отправьте запрос специалистам DYMES. Подбор оборудования начинается с анализа ваших деталей и требований к измерениям.